

山西大同造船门式起重机工艺流程
- 分类:行业动态
- 来源:河南港泰重工机械设备有限公司
- 发布时间:2026-11-09
- 访问量:5
【概要描述】山西大同造船门式起重机厂家13253557957主营产品有龙门吊、欧式智能起重机、集装箱起重机、桥式起重机、造船龙门吊等起重设备。

山西大同造船门式起重机厂家13253557957主营产品有龙门吊、欧式智能起重机、集装箱起重机、桥式起重机、造船龙门吊等起重设备。
山西大同造船门式起重机销售厂家船台造船龙门吊:分段搭载与船体大合拢的工艺流程配合
船舶建造采用分段建造模式,将船体拆分为多个独立分段,在车间预制、涂装后转运至船台,依靠造船龙门吊完成分段吊装、对位、搭载以及船体大合拢。造船龙门吊作为船台核心重型装备,其起升能力、跨距、起升高度、运行精度直接决定合拢施工效率与安全,设备动作需要和船体施工工序紧密配合。
分段预制完成并通过探伤、涂装检验后,使用平板车将船体分段运输至船台龙门吊作业范围内。龙门吊大车、小车移动至分段上方,吊具与分段吊点可靠连接,检查吊索、卸扣、应力监测装置,确认吊点受力均匀,试吊起升 100 至 200 毫米,观察分段变形、吊具状态,确认无异常后正式起吊。
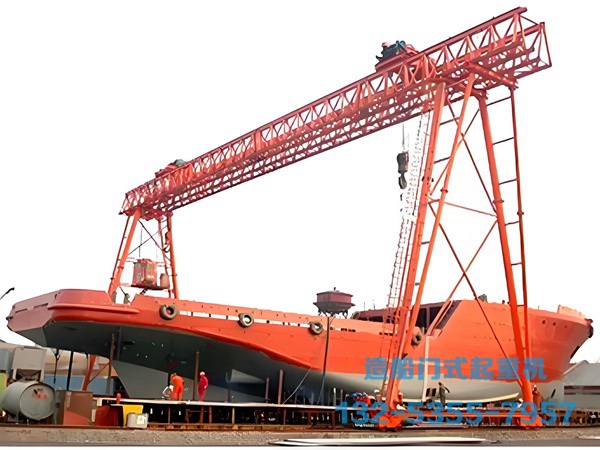
分段就位后,临时支撑与定位马板快速固定分段,龙门吊保持吊载微受力状态,施工班组进行间隙测量、点焊定位。定位焊完成并确认分段位置稳定,逐步释放龙门吊吊载,摘除吊具,龙门吊大车、小车移出作业区域,留给焊接、探伤、打磨工序作业空间。单段搭载完成后,龙门吊转场吊装下一个船体分段,循环完成底部、舷侧、甲板、上层建筑各分段搭载。
船体大合拢阶段,多段已经预组装的总段进行整体对接,对龙门吊的同步控制、载荷控制要求更高。部分大型船台配置双台造船龙门吊抬吊总段,两台门机大车、小车同步运行,起升机构同步升降,实时监控两侧载荷均衡,防止偏载造成分段变形。大合拢阶段对位精度要求毫米级,龙门吊变频微动功能配合测量团队,反复调整总段位置,保证对接坡口间隙、船体基线、型线符合图纸要求。
合拢定位完成后,进行连续焊接、无损检测、尺寸复测。待焊缝检验合格,结构受力满足脱钩条件,龙门吊方可卸载摘钩,进入下一轮总段吊装。整个大合拢周期内,龙门吊需要穿插配合其他小件吊装,如设备基座、舱口盖、构件吊入舱内,合理排定吊装计划,避免龙门吊占用工位,耽误焊接与检验工序。
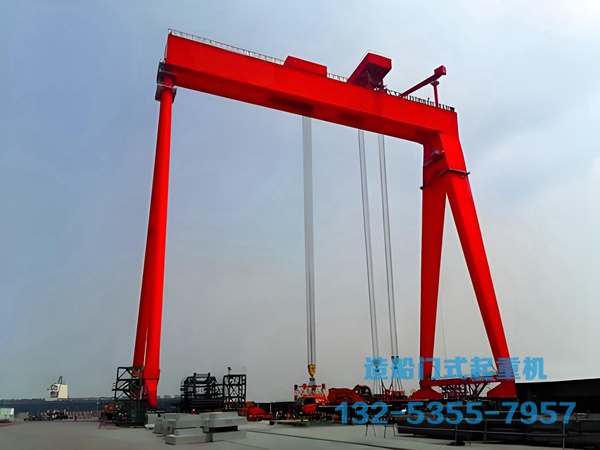
造船龙门吊选型上,船台分段、总段重量决定额定起重量,船台宽度决定门机跨距,船台标高加船体高度决定起升高度。露天船台风载大,大风天气停止吊装作业,龙门吊及时投入夹轨器、锚定装置。整机工作级别一般选用 A7,满足船台高频、重载吊装需求。
工序协同管理,提前编制吊装方案与作业票,明确吊点、吊装时序、警戒区域。龙门吊司机、指挥、测量、焊接班组统一调度,吊装与焊接探伤工序错峰,减少设备等待和工位冲突。
安全管控,抬吊作业必须验算载荷分配,设置载荷监测,实时监控各吊点载荷。吊装前检查吊具、钢丝绳、限位、防风装置,分段吊装过程禁止人员在分段下方通行停留。
山西大同造船门式起重机生产厂家项目实例,大型散货船船台建造,使用 2 台 600 吨造船龙门吊联合抬吊船艏总段,完成船体大合拢。龙门吊同步控制系统控制升降与大车行走,配合测量团队反复调整型线,分段搭载一次对位成功率提升,缩短船台合拢周期。
网址:http://www.tietuoqz.com/
扫二维码用手机看
相关新闻

河南港泰致力港口码头起重机设备15年,供应门座式起重机,集装箱门式起重机,造船门式起重机,集装箱跨运车,游艇搬运机,船用克令吊等.设备性能稳定,品质优良.详细咨询:13253557957
愿与各界人士竭诚合作,欢迎新老朋友光临我公司指导工作,河南港泰重工机械设备有限公司携全体员工热情欢迎各界朋友光临惠顾,共创伟业!
Copyright @ 河南港泰重工机械设备有限公司 All Rights Reserved.
联系我们
联系人:刘经理
电话:
13253557957
手机:
13253557957
邮箱:
2201697352@qq.com
网址:
http://www.tietuoqz.com/
地址:河南省新乡长垣起重工业园区
微信扫码,联系我们

 13253557957

 在线留言
